- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Le marché mondial des équipements d’étanchéité TPE s’accélère : votre ligne de production suit-elle le rythme ?
Les joints d'étanchéité en TPE (élastomère thermoplastique) remplacent le PVC et le caoutchouc à un taux de croissance annuel de 6,8 %, tiré par les investissements dans les infrastructures au Moyen-Orient, en Asie du Sud-Est et en Amérique latine. Dans le même temps, les joints de pénétration de canalisations – le cheval de bataille négligé de chaque projet de tunnel, de barrage et de sous-sol – connaissent une croissance des commandes de 12 à 15 % d'une année sur l'autre sur Alibaba.com pour les gaines de canalisations en EPDM et TPE moulées par injection.
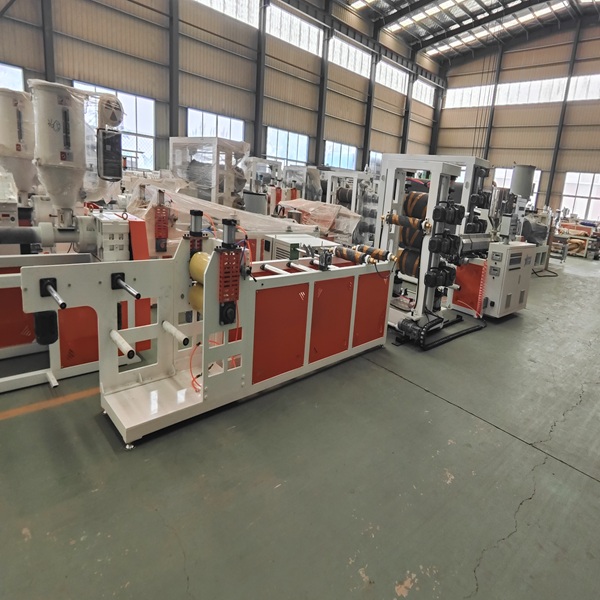
Pour les fabricants, le calcul est simple : une ligne d'extrusion de TPE Waterstop dédiée, associée à une machine de moulage de joints de pénétration de tuyaux, couvre les deux extrémités de la chaîne d'approvisionnement en matière d'étanchéité pour la construction. Voici à quoi ressemble une configuration prête pour 2025.
1. Pourquoi les Waterstops TPE gagnent
Le TPE offre trois avantages que le PVC et l'EPDM ne peuvent égaler :
| Propriété |
PVC |
Caoutchouc EPDM |
TPE |
| Recyclabilité |
✗ |
✗ |
✓ 100% recyclable |
| Plage de température |
-10°C à 60°C |
-40°C à 120°C |
-50°C à 130°C |
| Récupération élastique |
60 à 70 % |
85 à 90 % |
>95% |
| Soudabilité sur site |
Limité |
Difficile |
✓ Soudable à l'air chaud |
| Densité (g/cm³) |
1,35-1,45 |
13h15-13h30 |
0,89-1,10 |
| Empreinte carbone (kg CO₂/kg) |
2,5 à 3,0 |
3,5 à 4,0 |
1,8–2,2 |
Conclusion :La spécification de joints d'étanchéité en TPE réduit le poids du matériau de 20 à 25 % par rapport au PVC tout en offrant une tolérance thermique plus large. Pour vos clients, les entrepreneurs en construction, cela se traduit directement par une réduction des coûts logistiques et par une diminution des défaillances de joints sur site.
Spécifications d'équipement qui comptent
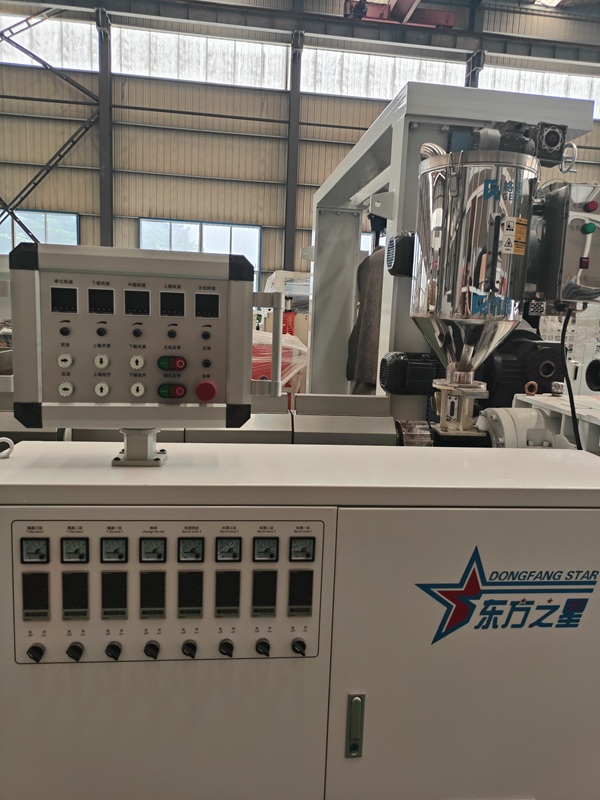
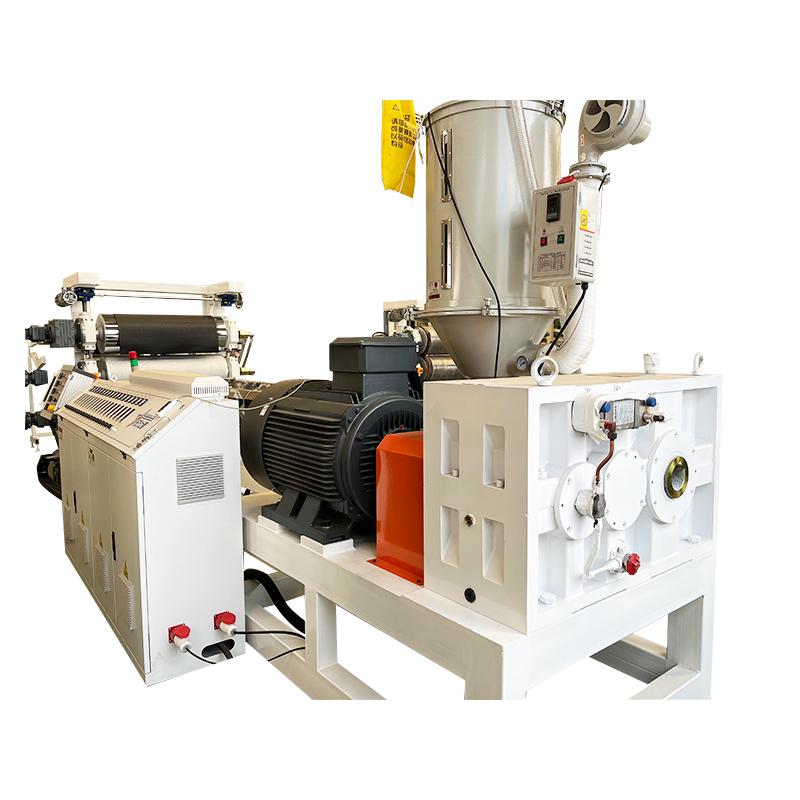
Une ligne d'extrusion TPE Waterstop prête pour 2026 devrait inclure :
Extrudeuse double vis— Contrôle de température indépendant à 12 zones (précision de ±1,5°C), essentiel pour la fenêtre de traitement étroite du TPE
Tête de filière modulaire personnalisée— prend en charge plus de 3 profils d'arrêt d'eau (ampoule centrale, haltère, plat avec nervures) sans remplacement complet de la matrice ; réduit les coûts d’outillage de 30 à 40 %
Réservoir d'étalonnage sous vide à plusieurs étages— Longueur de refroidissement effective de 6 mètres avec contrôle de la température de l'eau en boucle fermée
Transport piloté par servo— Stabilité de vitesse de ±0,05 %, synchronisée avec la sortie de l'extrudeuse
Enroulement automatique de la bobine— l'enroulement à tension contrôlée réduit le travail d'un opérateur par équipe
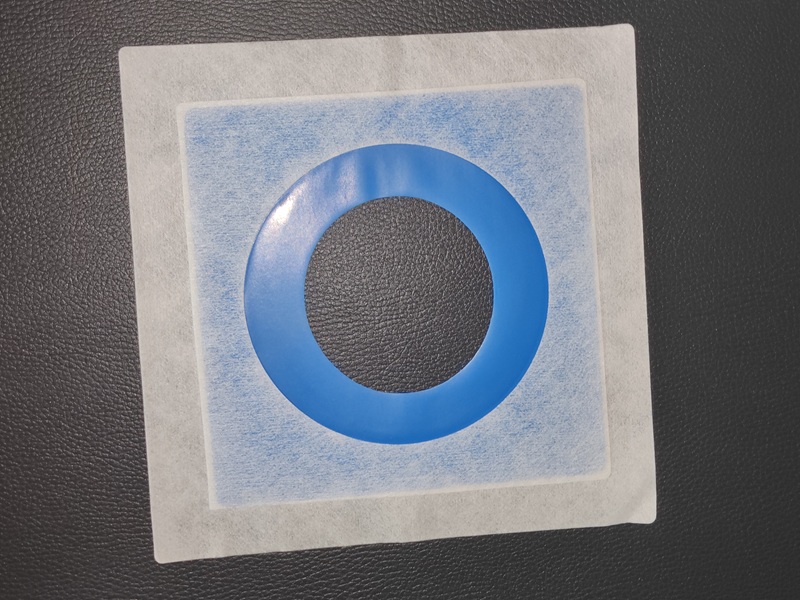
2.Scellés de pénétration des tuyaux – Le moteur de croissance négligé
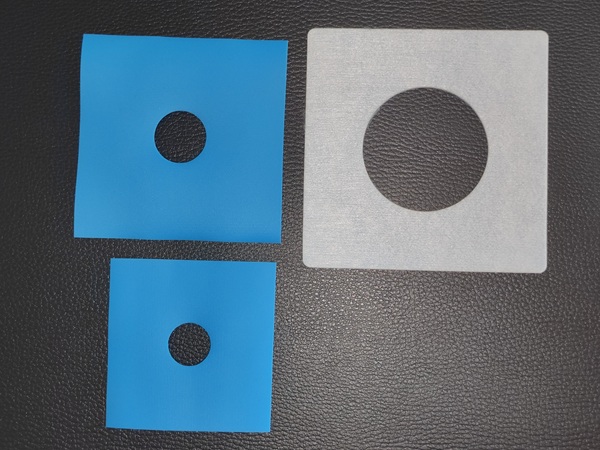
Alors que les dispositifs d'arrêt d'eau sont à l'origine de contrats d'infrastructure à grande échelle, les joints d'étanchéité pour canalisations (bottes de tuyauterie, manchons de solin pour canalisations) représentent un segment de commandes à forte marge et à répétition élevée. Chaque tuyau traversant le béton — des canalisations de service de 50 mm aux canalisations de drainage de 800 mm — nécessite un joint d'étanchéité.
Aperçu du marché
| Produit |
Matériel |
Plage de diamètre |
Moy. Quantité commandée |
Marge brute |
| Petite botte de tuyau |
EPDM/TPE |
50-110 mm |
5 000 à 20 000 pièces |
35 à 45 % |
| Botte de tuyau moyenne |
EPDM/PVC |
125-250 mm |
2 000 à 5 000 pièces |
40 à 50 % |
| Grand joint de pénétration |
EPDM/Silicone |
300-800 mm |
500 à 2 000 pièces |
45 à 55 % |
| Sceau de forme personnalisée |
TPE/EPDM |
Par spécification |
1 000 à 10 000 pièces | 50 à 60 % |
Point idéal de l'équipement : les machines de moulage par injection avec une force de serrage de 200 à 500 tonnes couvrent 90 % des gammes de diamètres commerciales tout en maintenant des temps de cycle de 15 à 25 secondes pour les composés EPDM. Volume d'injection cible : 800-1 200 cm³, rapport L/D de vis 20:1 pour une plastification EPDM optimale.
3. Trois caractéristiques qui distinguent les équipements 2025 des gammes existantes
① Flexibilité des matériaux — Mesurée par le temps de changement
Une ligne qui bascule entre TPE, PVC et EPDM avec un changement de moins de 4 heures multiplie votre marché adressable. Rechercher:
- Connexions de tête de filière à serrage rapide (non boulonnées)
- Conception de vis segmentée pour une purge rapide du matériau
- Alimentation à double trémie avec commutation automatique
Fait : Les fabricants qui exploitent des lignes multi-matériaux reçoivent 2,3 fois plus d'appels d'offres que leurs concurrents mono-matériaux.
② Niveau d'automatisation — Mesuré par la main-d'œuvre par équipe
| Niveau d'automatisation |
Opérateurs / Equipe |
Taux de rebut |
Période de retour sur investissement typique |
| Manuel (ancien) |
4-5 |
8 à 12 % |
— |
| Semi-automatique (PLC de base) |
2-3 |
5 à 8 % |
14 à 18 mois |
| Entièrement automatique (servo + PLC) |
1–2 |
2 à 4 % |
10 à 12 mois |
Le passage du semi-automatique au tout automatique réduit le coût annuel de la ferraille d'environ 18 000 à 25 000 dollars pour une ligne produisant 1 200 tonnes/an, autofinançant ainsi la mise à niveau de l'automatisation.
③ Conception de la tête de filière — Mesurée par le coût de changement de profil
Les têtes de filière modulaires permettent d'économiser entre 8 000 et $15 000par yoreille dans les jeux de matrices et 15 à 20proproductionjoursAnnegénéralement. À titre de perspective : une tête de filière fixe traditionnelle nécessite 4 à 6 heures par changement de profil ; les systèmes modulaires complètent le changement en moins de 45 minutes.